English
 Spanish
 French
 Simplified Chinese
Mehrere Pins 1 - 4
Werkzeuge 101 – 104
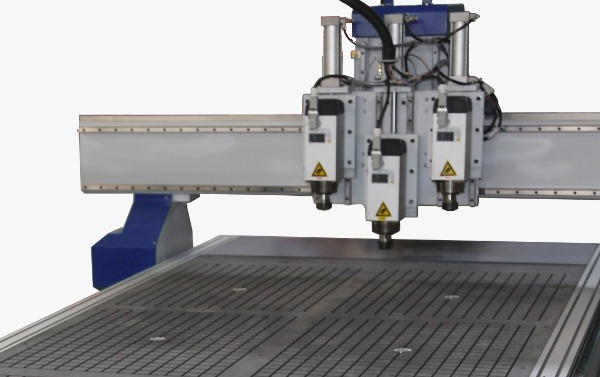
Die Option „Mehrere Pins“ ermöglicht das Hinzufügen von bis zu vier zusätzlichen Pins zur Z-Achse. Zusammen mit dem Hauptpin stehen in MASSO insgesamt fünf konfigurierbare Pins zur Verfügung.
Jede Spindel ist auf einer gemeinsamen Z-Achse montiert und wird durch ein Hebe-/Senksignal positioniert. Diese Bewegung wird üblicherweise durch einen Pneumatikzylinder gesteuert.
Spindelkonfiguration
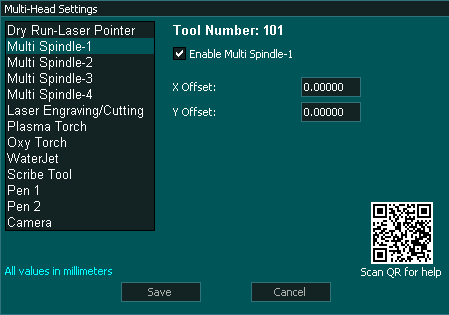
Jeder Multi-Head-Pin wird auf der Multi-Head-Konfigurationsseite konfiguriert und kann je nach Bedarf aktiviert oder deaktiviert werden.
Jede Brosche beinhaltet:
Spezielle Werkzeugnummer
individuelle Verschiebungswerte X und Y
Entsprechender Werkzeugeintrag in der Tabelle „Werkzeuge und Lohnkosten“ F4
Die Verschiebungen in X- und Y-Richtung werden vom Mittelpunkt der Hauptspindel oder einem anderen vom Benutzer gewählten geeigneten Bezugspunkt aus gemessen.
Die Unterschiede in der Werkzeuglänge auf der Z-Achse werden durch den Werkzeugtisch MASSO F4 ausgeglichen.
Beachten Sie den speziellen Hinweis für Benutzer mehrerer Köpfe im G-Code-Befehl M06 .
Werkzeugnummern
Mehrere Spindeln verwenden die folgenden Werkzeugnummern:
Stift | Werkzeugnummer |
|---|---|
| Mehrere Pins 1 | Werkzeug 101 |
| Mehrpolig 2 | Werkzeug 102 |
| Mehrpolig 3 | Werkzeug 103 |
| Mehrpolig 4 | Werkzeug 104 |
Spindelauswahlausgänge
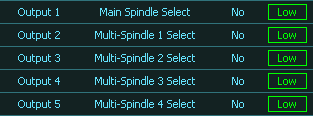
Jeder Pin verfügt über einen dedizierten Pin-Auswahlausgang , der einem beliebigen MASSO-TTL-Ausgang zugewiesen werden kann.
Diese Ergebnisse werden verwendet für:
Bewegen Sie die Spindel in ihre Position
Ziehen Sie den Stift zurück, wenn er nicht mehr benötigt wird.
Direktes Spindelsteuersignal an die ausgewählte Spindel
Eingang zum Betriebszustand des Spindelfrequenzumrichters
Zur Überwachung des Spindelbetriebs ist ein Betriebszustandseingang für den Spindelfrequenzumrichter vorgesehen.
Dadurch wird verhindert, dass MASSO auf eine andere Spindel umschaltet, während der Frequenzumrichter noch läuft.
Die Eingabe muss so konfiguriert sein, dass:
Niedriger Logikpegel = Frequenzumrichter inaktiv
Hoher Pegel = Frequenzumrichter in Betrieb
Die meisten Frequenzumsetzer stellen dieses Signal über folgende Wege bereit:
offener Verteilerausgang
Relaisausgang

Konfiguration
So konfigurieren Sie mehrere Pins:
Aktivieren Sie jeden Mehrfachanschluss, den Sie verwenden möchten.
Aktivieren Sie nur die an Ihrem Gerät installierten Pins.Weisen Sie einen TTL-Ausgang zur Auswahl des Hauptpins zu.

Weisen Sie jedem Mehrfach-Pin-Auswahlpunkt einen TTL-Ausgang zu.

Weisen Sie einen Eingang als Ausführungsstatus des Spindelfrequenzantriebs zu.

Konfigurieren Sie Ihren Frequenzumrichter so, dass er ein Signal aussendet, wenn er in Betrieb ist.
Geben Sie auf der Konfigurationsseite für mehrere Pins die X- und Y-Offset-Werte für jeden aktivierten Pin ein.
Die Verschiebungen müssen auf den Mittelpunkt der Hauptachse oder einen anderen geeigneten Bezugspunkt bezogen werden.
INFORMATION
Wenn MASSO startet und zum Ursprung zurückkehrt , werden die X-, Y- und Z-Achse zum Ursprung zurückgeführt, wobei alle Kopfeinheiten eingefahren sind .
Nach der Heimkehr:
Die Hauptspindel fährt in Position.
Wenn die automatische Werkzeugnullstellung im Rahmen der Rückkehr zum Ursprungspunkt aktiviert ist, führt die Spindel eine Startmessung durch.
Dann fährt die Hauptspindel ein.
Das zuletzt geladene Werkzeug wird in Position gebracht.
Mehrpolige Logik
Beispielbestellung:
T101 M06
Wenn ein Werkzeugwechselbefehl erteilt wird:
MASSO prüft, welcher Pin benötigt wird.
Wenn die Werkzeugnummer zwischen 1 und 100 liegt
Die Hauptspindel wird ausgewählt.
Wenn die Spindel über einen automatischen Werkzeugwechsler (ATC) verfügt, funktioniert der Werkzeugwechsel normal.
Wenn die Werkzeugnummer 101–104 lautet
Der entsprechende Mehrfachanschluss wird ausgewählt.
Stift | Werkzeugnummer |
|---|---|
| Mehrere Pins 1 | Werkzeug 101 |
| Mehrpolig 2 | Werkzeug 102 |
| Mehrpolig 3 | Werkzeug 103 |
| Mehrpolig 4 | Werkzeug 104 |
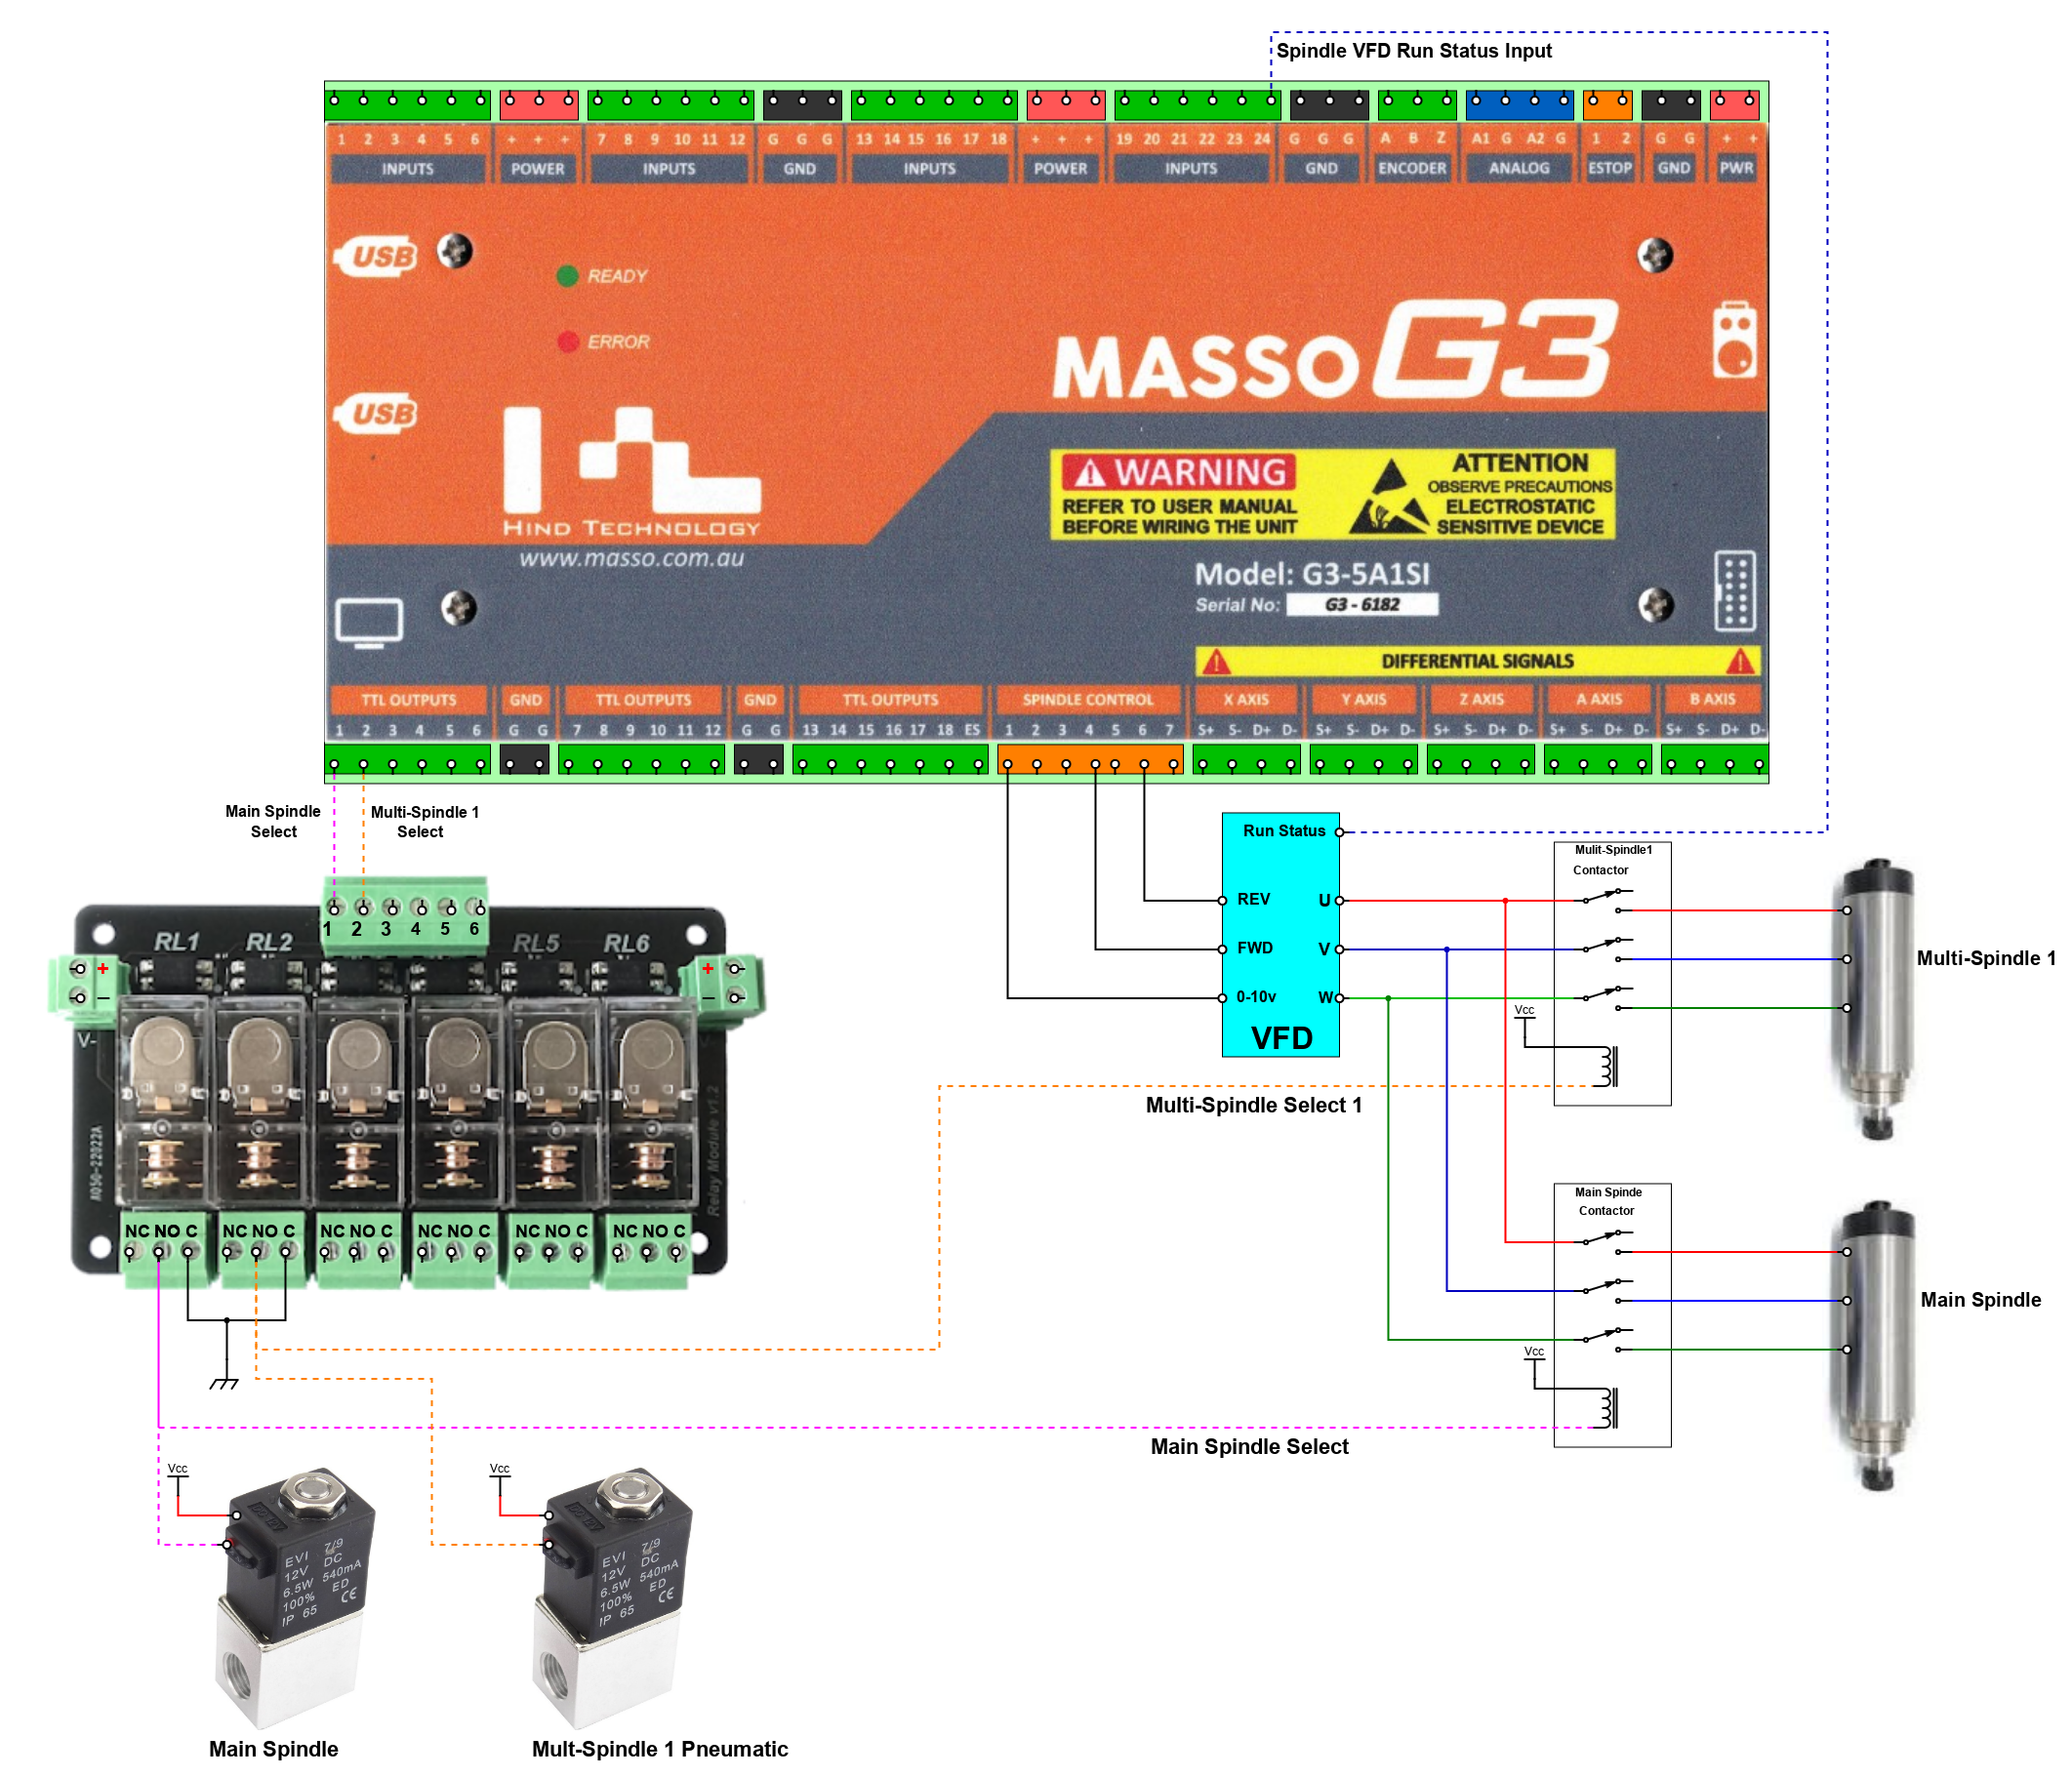
Mehrpolige Verkabelung
Spindelauswahlausgang
Der Pin-Auswahlausgang kann einem beliebigen freien TTL-Ausgang zugewiesen werden.
Dieser Ausgang steuert die Bewegung der gesamten Spindelbaugruppe , üblicherweise mittels Pneumatikzylinder .
HOHE LEISTUNG : Der Zylinder drückt die Spindel nach unten in ihre Position.
BEGRENZTER AUSZUG ? Der Zylinder zieht die Spindel zurück.
Der Ausgang leitet außerdem die Spindelsteuersignale an die ausgewählte Spindel weiter.
Spindelsteuerungsmethoden
Methode 1: Separater Frequenzumrichter für jede Spindel
Die Spindelsteuersignale ( Drehzahl, Vorschub, Rückwärtslauf ) werden auf die gewünschte Spindel umgeschaltet.
Jede Spindel verfügt über einen eigenen Frequenzumrichter .
Methode 2: Einzelfrequenzwechselrichter mit Leistungsumschaltung
Die Maschine verwendet einen Frequenzumrichter , und die dreiphasige Stromversorgung wird mittels eines dreiphasigen Schützrelais auf die ausgewählte Spindel geschaltet.
Beispiel eines Schaltplans
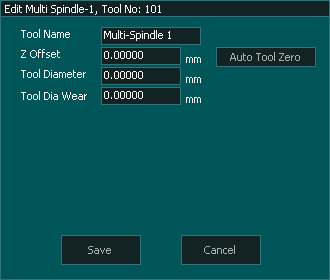
Anpassen des Z-Achsen-Versatzes des Werkzeugs
Öffnen Sie die F4-Symbolleiste .
Doppelklicken Sie auf die Nummer des gewünschten Werkzeugs.
Klicken Sie auf „Automatische Werkzeugnullung“, um das Werkzeug zu vermessen.
Stift | Werkzeugnummer |
|---|---|
| Mehrere Pins 1 | Werkzeug 101 |
| Mehrpolig 2 | Werkzeug 102 |
| Mehrpolig 3 | Werkzeug 103 |
| Mehrpolig 4 | Werkzeug 104 |
Das Werkzeug muss nur einmal vermessen werden, es sei denn, das auf der Spindel installierte Werkzeug wird gewechselt.
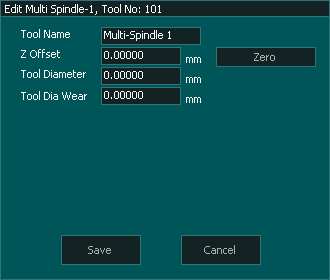
Wenn die automatische Nullstellungsfunktion des Werkzeugs nicht konfiguriert ist, wird stattdessen die Option „Null“ angezeigt.
In diesem Fall muss die Werkzeuglänge manuell angepasst werden .
Länge des Messwerkzeugs
Jedes Mehrspindelwerkzeug hat nach der Installation und Vermessung eine feste Länge .
Aus diesem Grund führt MASSO bei Werkzeugwechseln mit Mehrspindelwerkzeugen keine automatische Werkzeugnullstellung durch .
Die Hauptspindel wird das automatische Nullstellenwerkzeug weiterhin normal verwenden, sofern es aktiviert ist.